
走心机加工产品
316L不锈钢走心机小零件加工:公差、毛刺与批量报价要点
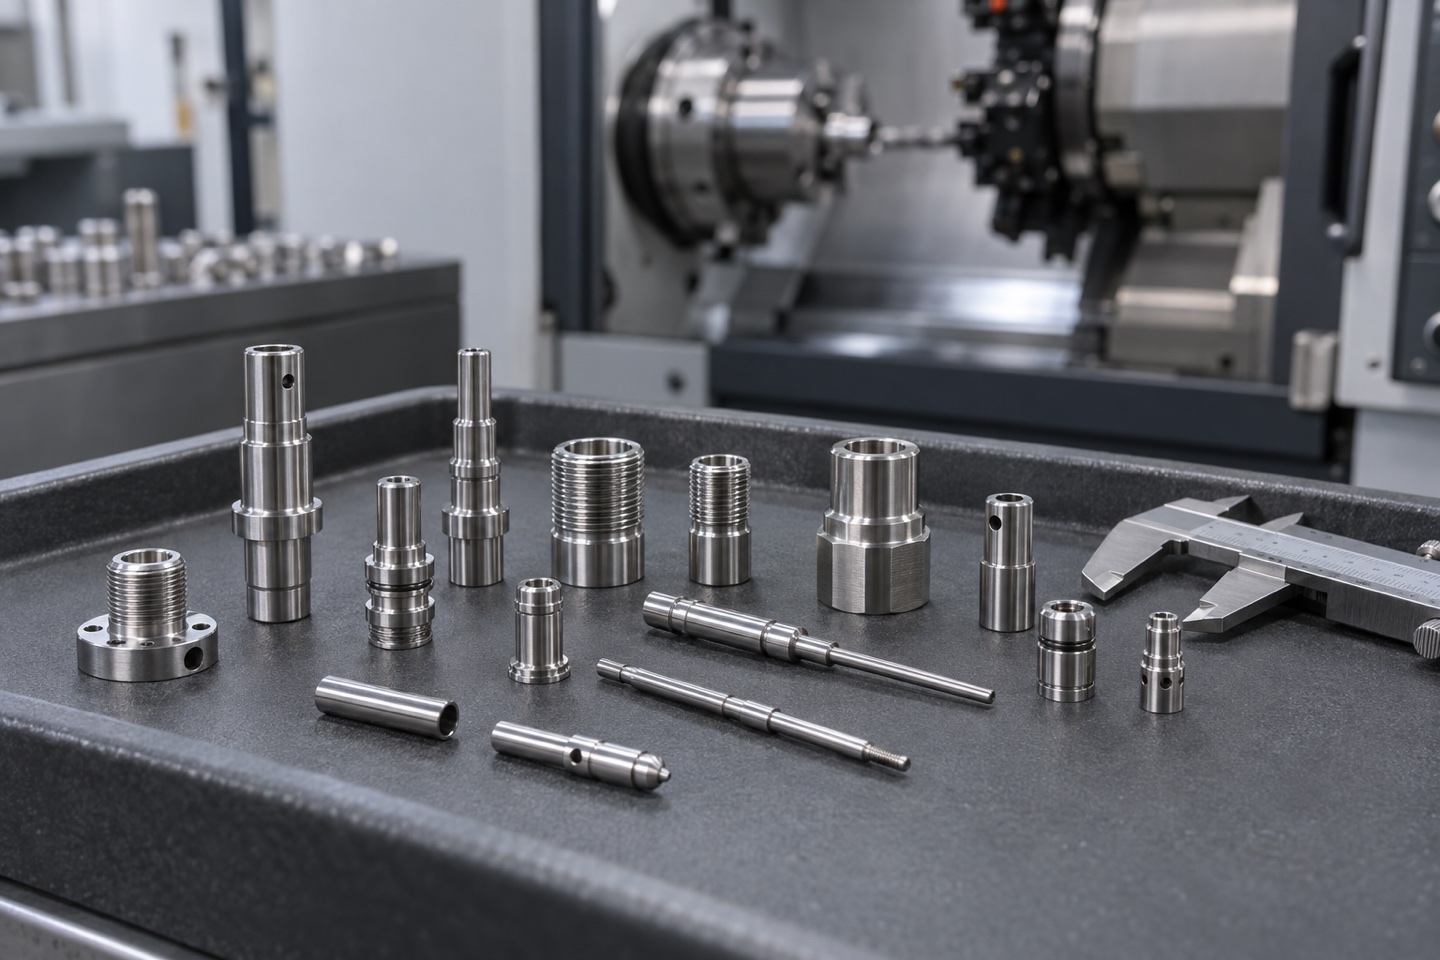
采购316L不锈钢小零件时,询价不能只写“按图加工”。材料状态、基准、公差、表面粗糙度、毛刺和检测方式没有说明清楚,打样合格也可能在批量生产时出现争议。对于外径较小、长度较长、带侧孔或双端结构的零件,走心机能减少重复装夹,但工艺能否稳定仍取决于图纸信息和过程控制。
一、316L为什么适合精密小零件
316L属于低碳含钼奥氏体不锈钢,常见对应牌号包括UNS S31603和EN 1.4404。与304系列相比,含钼体系通常具有更好的点蚀和缝隙腐蚀抗力;低碳设计也有利于降低焊接热影响区的敏化风险。是否适合具体介质、温度和清洁要求,仍应由产品设计方结合实际工况确认。
在车削件中,316L常见于以下结构:
- 传感器套筒、仪表接头和小型密封连接件;
- 阀芯、阀杆、细长销轴和定位轴;
- 带外螺纹、内孔、横孔或扳手位的套筒零件;
- 要求耐腐蚀、易清洁的设备五金和非标紧固件。
316L并不等于零件自动满足食品、医疗或洁净行业要求。若产品涉及法规、材料追溯、清洗验证或特殊钝化标准,应在询价和图纸阶段单独注明。
二、316L走心机加工的主要难点
1. 加工硬化与刀具磨损
奥氏体不锈钢在切削区容易加工硬化。如果刀具不够锋利、进给不稳定或反复擦削,下一刀会切入已硬化的表层,容易出现尺寸漂移、表面拉伤和刀具寿命下降。量产时应保持稳定装夹,合理安排粗精加工余量,并通过刀具寿命管理避免等到表面明显恶化后才换刀。
2. 切屑缠绕与表面划伤
316L切屑韧性较高,细长连续切屑可能缠绕工件或刀具。对于小直径外圆、深孔和窄槽,排屑空间更有限。刀片断屑槽、切削参数、冷却方向和加工顺序需要配合设计,不能简单沿用普通碳钢参数。
3. 毛刺集中在交叉孔和螺纹端
横孔与内孔交叉处、螺纹起止端、切断面和薄壁槽口是常见毛刺位置。图纸应明确“锐边倒钝”的范围、允许倒角大小,以及关键密封面是否允许手工修整。对于内部不可见毛刺,还要提前约定检查方法,避免只看外观。
4. 细长件的挠曲与同轴度
长径比较大的轴类零件在普通装夹下容易让刀。走心机通过导套在切削点附近支撑棒料,有利于控制外径、圆度和表面一致性。不过,材料直线度、导套间隙、刀具伸出量和切断后的二次夹持仍会影响结果。
三、什么结构更适合走心机一次完成
具有主轴、副主轴和动力刀具的设备,可在一次流程中组合完成外圆、内孔、螺纹、横孔、铣扁和背面加工。它适合减少多次装夹误差,尤其适用于:
- 小直径、细长轴和台阶轴;
- 同一零件同时存在车削、钻孔和简单铣削特征;
- 批量较大、需要稳定节拍和一致性的零件;
- 切断面或背面还有孔、倒角、螺纹要求的零件。
如果零件直径较大、形状不适合棒料连续加工,或主要加工特征集中在端面和大内腔,数控车床可能更合适。可结合走心机加工产品与数控车床加工产品进行工艺比较。
四、图纸上应明确的六项信息
- 材料牌号与状态:写明316L、对应标准、棒材状态,以及是否需要材质证明。
- 尺寸基准:说明同轴度、跳动或位置度以哪个轴线、端面或孔为基准。
- 关键公差:区分装配关键尺寸和一般尺寸,避免所有尺寸采用同一高等级公差。
- 表面要求:标注粗糙度作用面,不要只写一个覆盖整张图纸的Ra值。
- 螺纹验收:注明螺纹规格、精度等级、有效长度和通止规要求。
- 毛刺与清洁:说明倒角、锐边、内孔毛刺、清洗、钝化和包装要求。
对特别紧的尺寸,应注明检测条件和量具基准。不同测量方法、测量位置和温度条件,可能导致小尺寸零件出现不同判定结果。
五、打样到批量生产如何控制一致性
稳定量产通常包括来料确认、首件检测、过程抽检、刀具寿命管理和末件复核。对于螺纹、深孔、交叉孔、密封外圆等特征,可在图纸评审后确定通止规、针规、轮廓仪或影像测量等方法。需要全尺寸报告、材料证明、批次追溯或指定抽样标准时,应在报价前提出。
斯特林特会根据图纸、材料规格、数量和检测要求评估加工方案。实际可实现公差与表面质量需结合零件直径、长径比、壁厚、结构位置及批量要求确认,不用脱离结构条件的单一数值替代工程评审。
六、316L小零件报价受哪些因素影响
走心机报价通常由材料利用率、单件节拍、刀具消耗、二次工序、检测频次和包装要求共同决定。以下情况会明显增加成本:
- 深径比较大的小孔、薄壁和超长悬伸结构;
- 多个高精度基准之间存在同轴度或位置度要求;
- 内外交叉孔需要严格去毛刺或内窥检查;
- 小批量但需要专用夹具、成形刀或全尺寸报告;
- 钝化、电解抛光、特殊清洗等后处理配套要求。
为了提高报价效率,建议询价时同时提供2D图纸、3D文件、预计年用量、首批数量、材料标准、表面处理和检验要求。可先查看走心机微型零件加工和316不锈钢精密零件加工案例,再将图纸发送至 sales@cnstirling.com,或致电 13288888931 进行工艺评估。
常见问题
316L和303不锈钢加工时有什么不同?
303更偏向易切削,通常更容易获得较高加工效率;316L强调耐腐蚀和焊接应用,但加工硬化、排屑和刀具磨损控制要求更高。材料选择应优先服从使用环境,而不是只比较加工成本。
走心机一定比数控车床便宜吗?
不一定。走心机在细长、小直径、多特征和连续批量加工中更容易发挥效率。如果数量很少、零件较大或需要复杂夹持,普通数控车床或车铣复合方案可能更经济。
只提供样品可以报价吗?
样品可以用于初步判断结构和材料,但正式生产仍建议补充尺寸、公差、材料和验收标准。仅按样品复制,容易在配合尺寸和功能要求上产生不确定性。
资料参考:Outokumpu 316L/4404材料资料、worldstainless不锈钢技术性能资料。具体材料性能以采购标准、材质证明和实际工况为准。
Inquiry
需要加工类似零件?
可提供图纸、材料、数量、关键公差和表面处理要求,我们会按数控车床加工或走心机加工方案评估。
 扫一扫添加微信